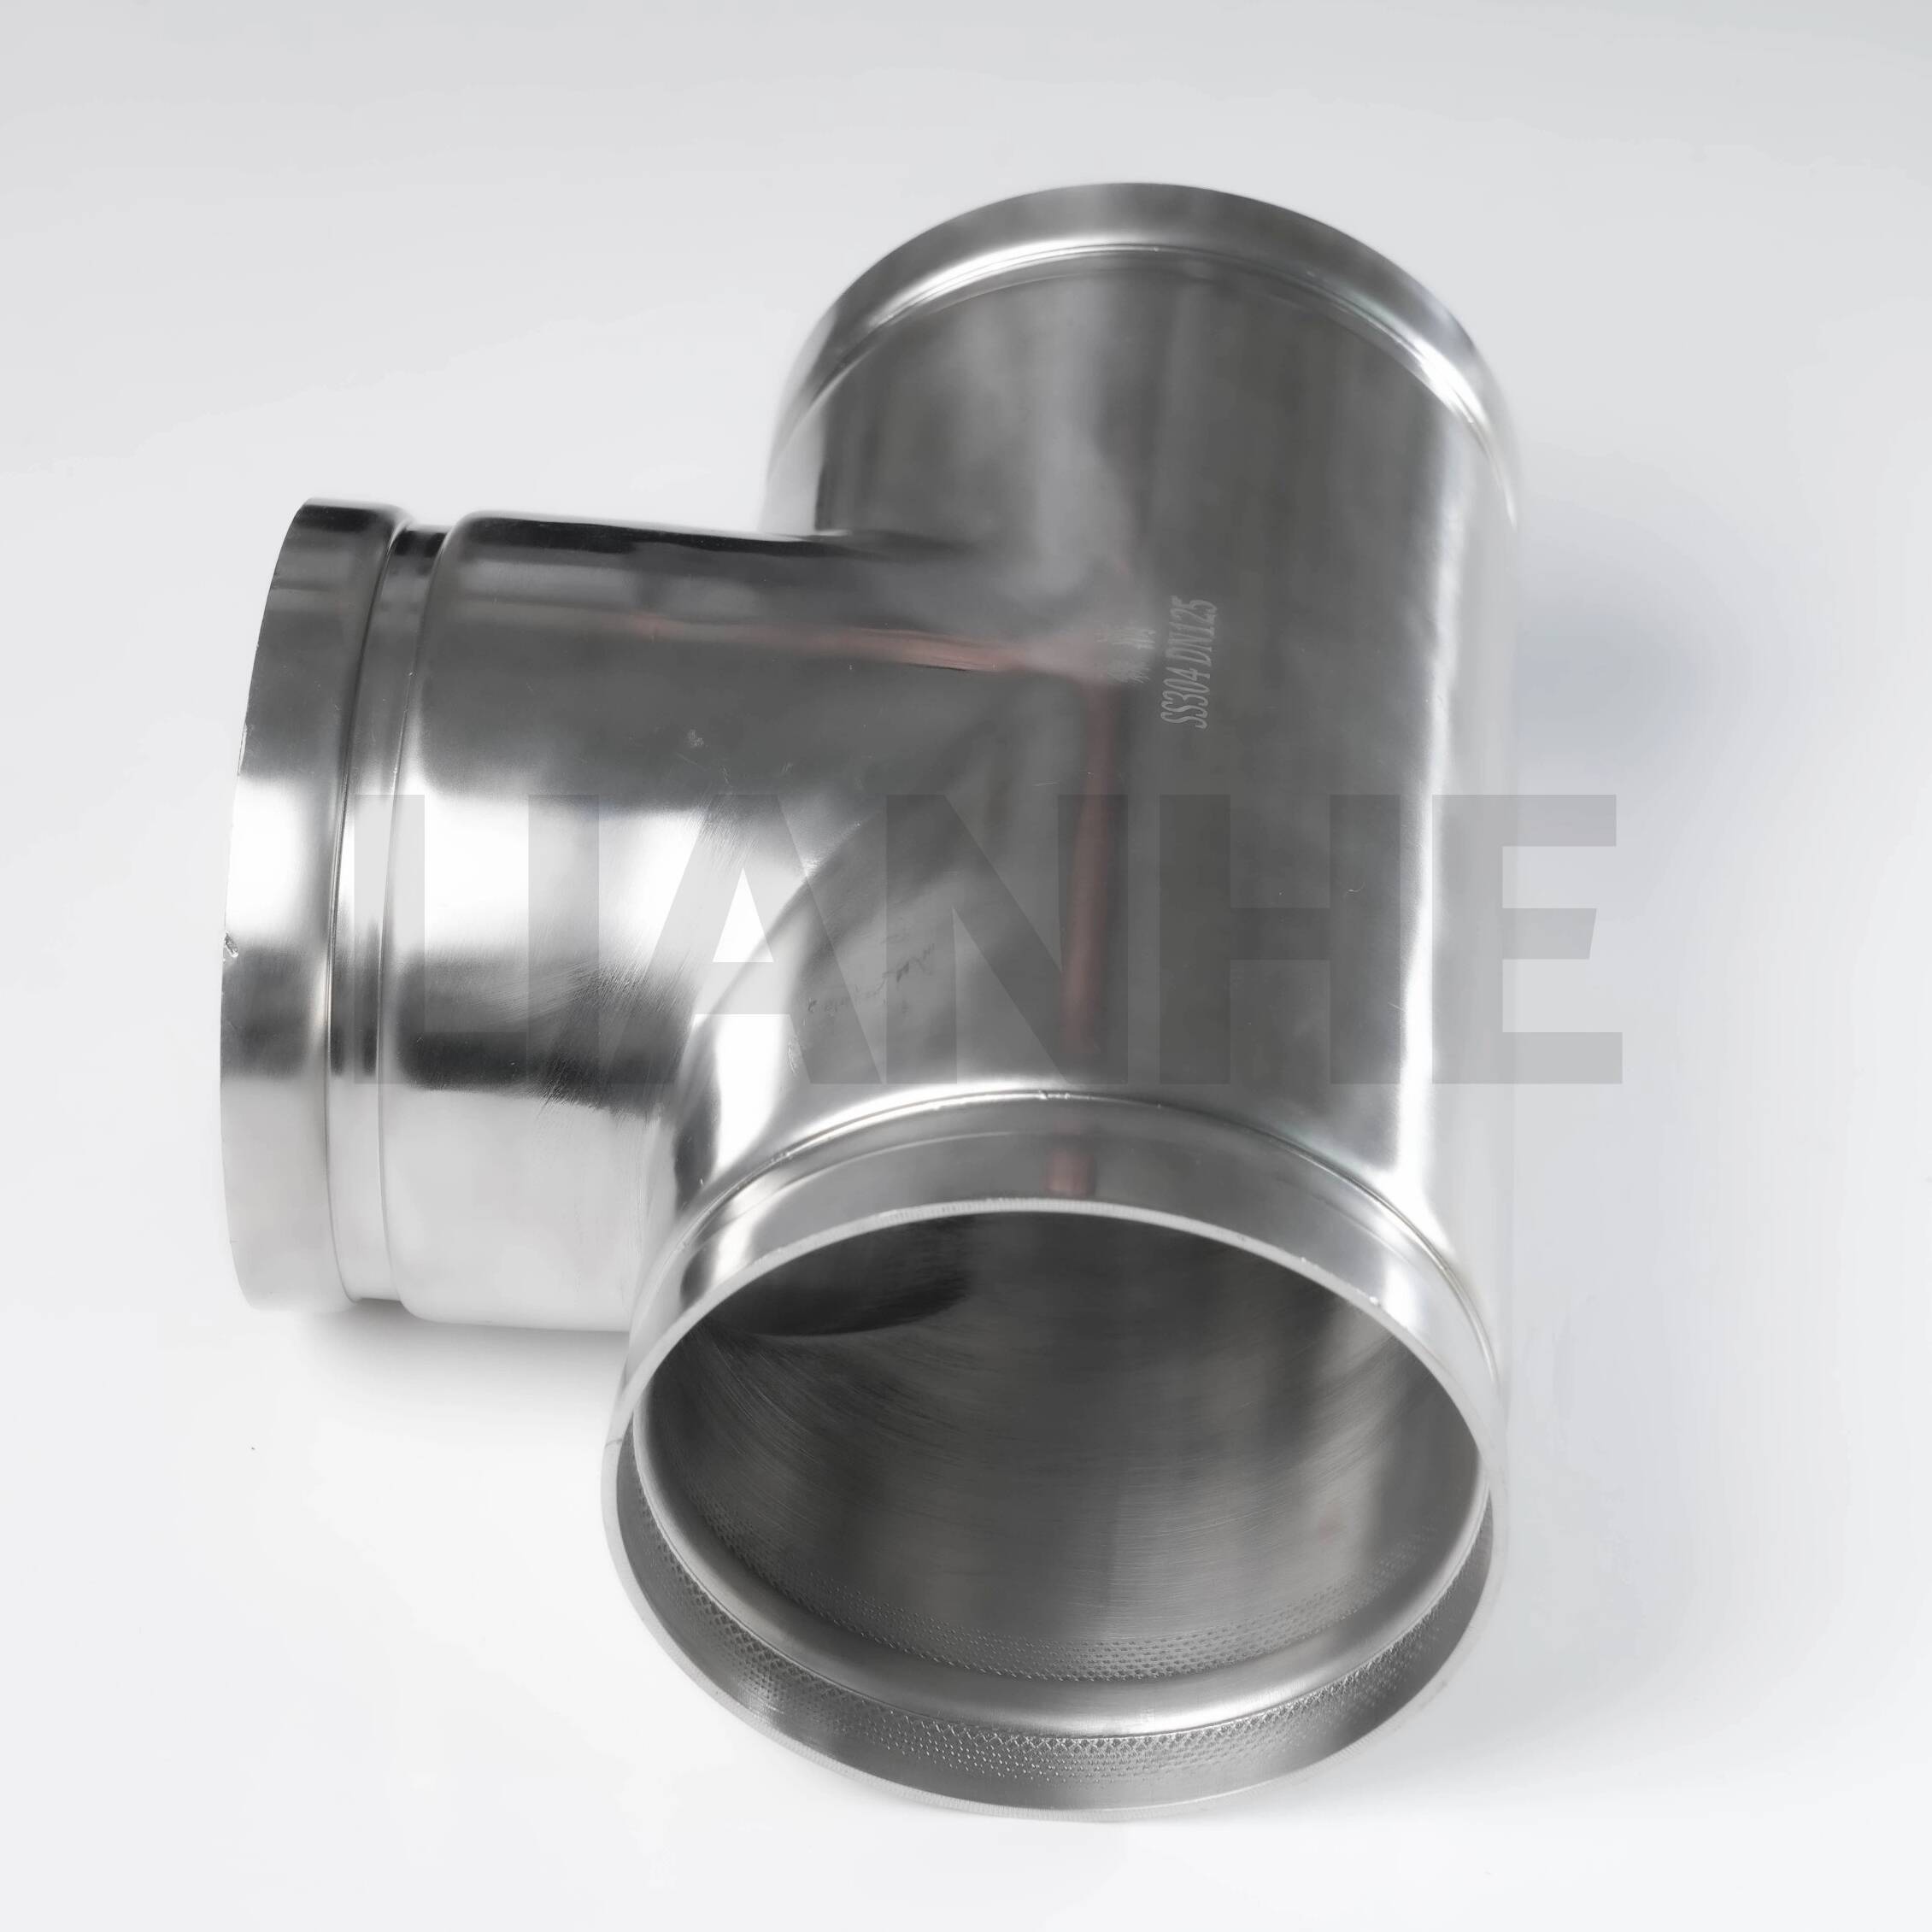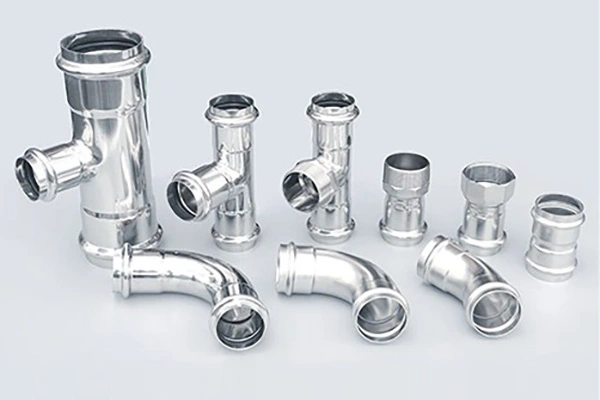
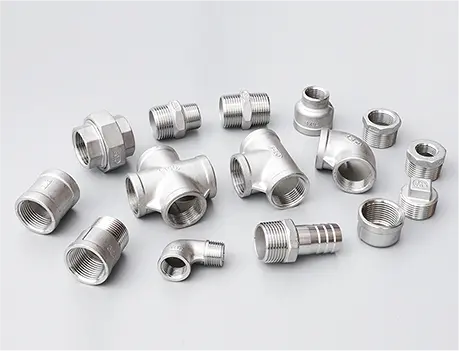
Stumsvetsbeslagär viktiga komponenter i industriella rörsystem där anslutningsintegritet, dimensionsnoggrannhet och långsiktig driftsäkerhet har betydelse. Från armbågar och T-stycken till reducerare och kapslar, dessa kopplingar hjälper till att ansluta rör, omdirigera flödet och anpassar sig till förändringar i rörledningsstorlek. Att förstå materialval, dimensionella standarder, väggtjocklek, svetsförberedelser och inspektionskrav hjälper ingenjörer, entreprenörer och inköpsteam att minska installationsproblem och undvika kostsamma fel. Den här guiden förklarar hur man specificerar stumsvetsbeslag, utvärderar kvalitet och fattar välgrundade köpbeslut för krävande industriella tillämpningar.
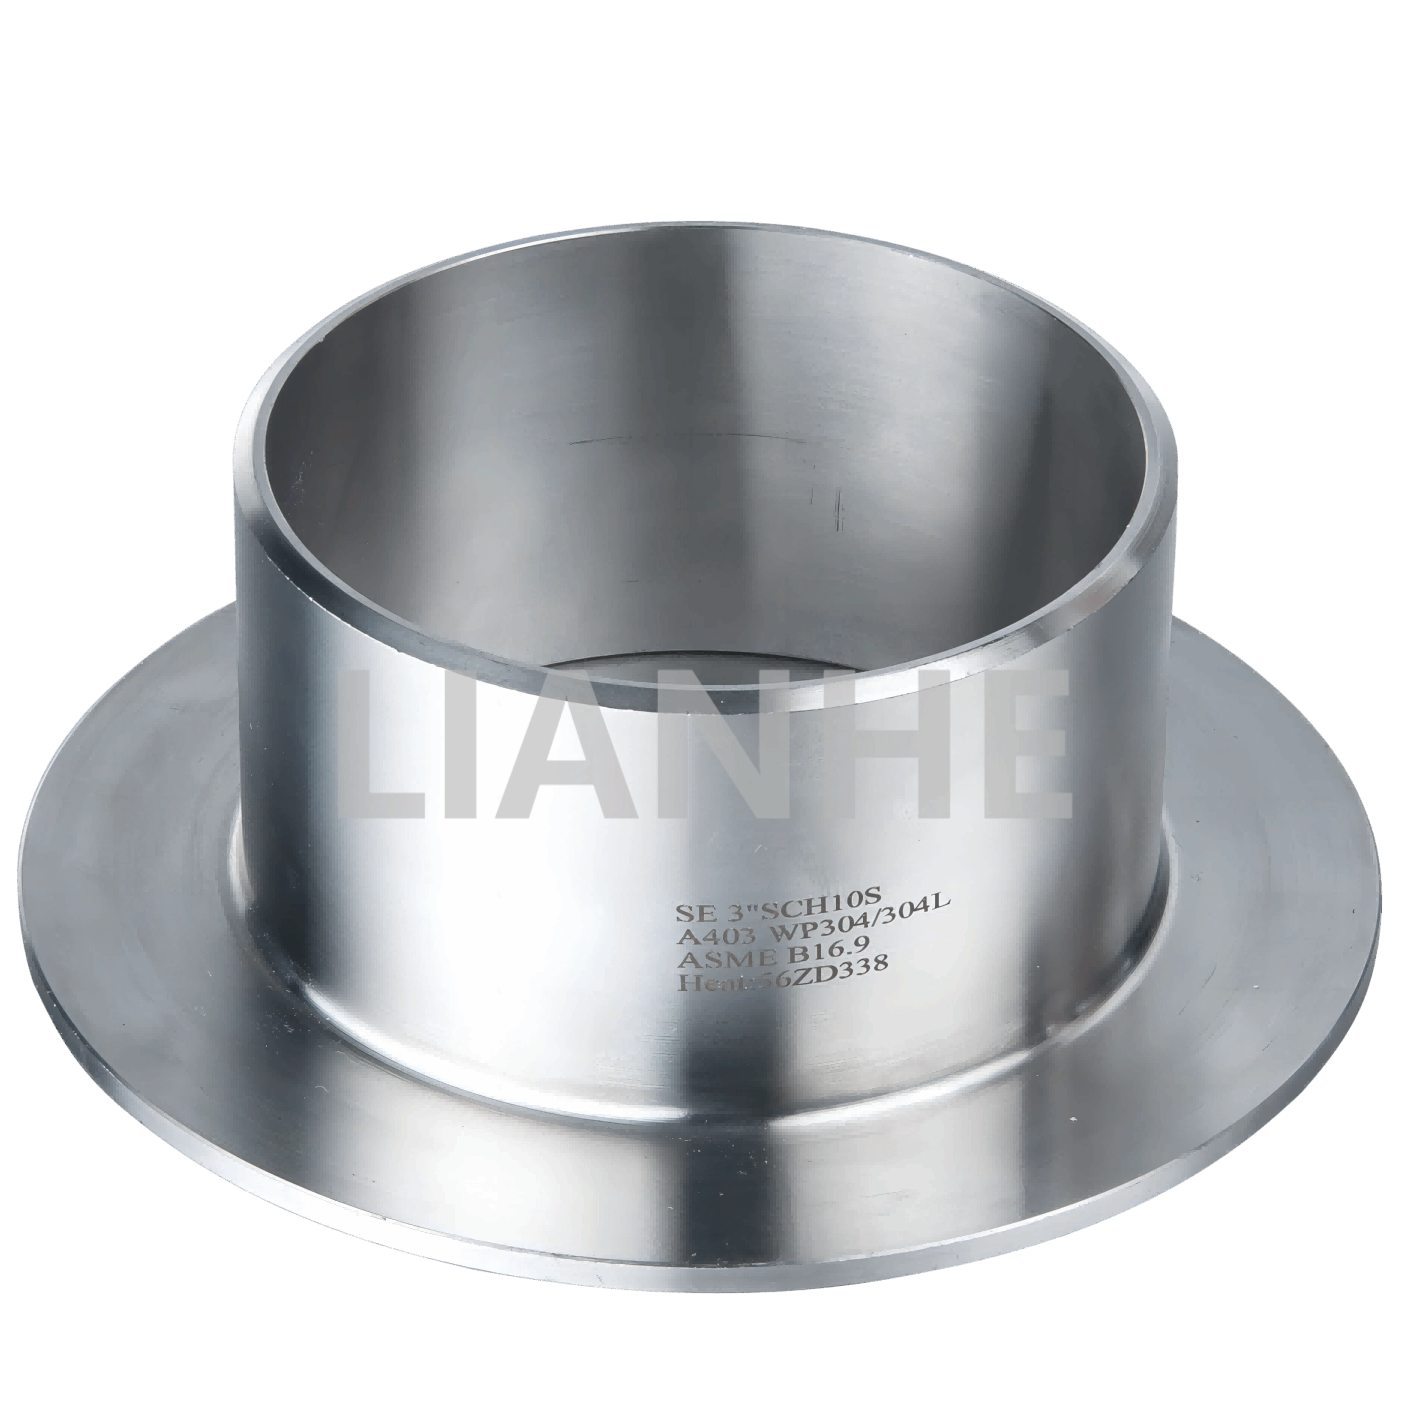
1. Vad är stumsvetsbeslag?
Stumsvetskopplingar är rörkomponenter konstruerade för att förbindas med motsvarande rörändar genom stumsvetsning. Armaturen och röret är inriktade, deras ändar förbereds efter behov och en kvalificerad svetsprocedur används för att skapa anslutningen. När de är korrekt designade, svetsade, inspekterade och drivs inom de angivna gränserna, kan dessa anslutningar ge hållbar, läckagebeständig prestanda.
Till skillnad från gängade beslag, som ansluter genom passande gängor, förlitar sig inte stumsvetsbeslag på en gängad skarv vid anslutningspunkten. De väljs vanligtvis för processrör där mekanisk integritet, en kontinuerlig intern flödesväg och minskad risk för fogläckage är viktiga.
Typiska tillämpningar inkluderar kemisk bearbetning, olje- och gasanläggningar, kraftgenerering, vattenrening, läkemedelsproduktion, varvsbyggnad och industriell tillverkning. Den nödvändiga kopplingskonfigurationen beror på rörledningens geometri, driftsförhållanden, tillgängligt installationsutrymme och den tekniska designen.
För köpare är det centrala att en armaturs form ensam inte avgör om den är lämplig. Dess materialkvalitet, dimensioner, väggtjocklek, slutförberedelse, tillverkningskvalitet och kompatibilitet med de anslutna rören måste också bekräftas.
2. Varför används stumsvetskopplingar i industriella rörledningar?
Tillförlitliga anslutningar under definierade driftsförhållanden
En korrekt utförd stumsvets skapar en permanent koppling mellan röret och kopplingen. Detta gör stumsvetsbeslag lämpliga för många system som kräver pålitlig inneslutning av vätskor, gaser, ånga eller processmedia. Faktiska tryck- och temperaturgränser beror på material, komponentdimensioner, svetskvalitet och tillämplig rörkod.
En smidig intern flödesväg
När de inre ytorna är korrekt inriktade och svetsprofilen är acceptabel, kan stumsvetsanslutningar minimera plötsliga inre hinder. Detta är fördelaktigt i system där flödeseffektivitet, rengöringsbarhet eller minskade ytor av vätskeansamling är viktiga. Dålig inriktning, överdriven svetspenetration eller en olämplig passform kan fortfarande skapa flödesbegränsningar.
Minskat rutinmässigt ledunderhåll
Permanenta svetsade anslutningar eliminerar behovet av att regelbundet dra åt anslutningen på det sätt som vissa mekaniska leder kräver. Svetsade system behöver dock fortfarande lämplig inspektion, korrosionsövervakning och planerat underhåll baserat på deras driftsmiljö.
Flexibla rörledningslayouter
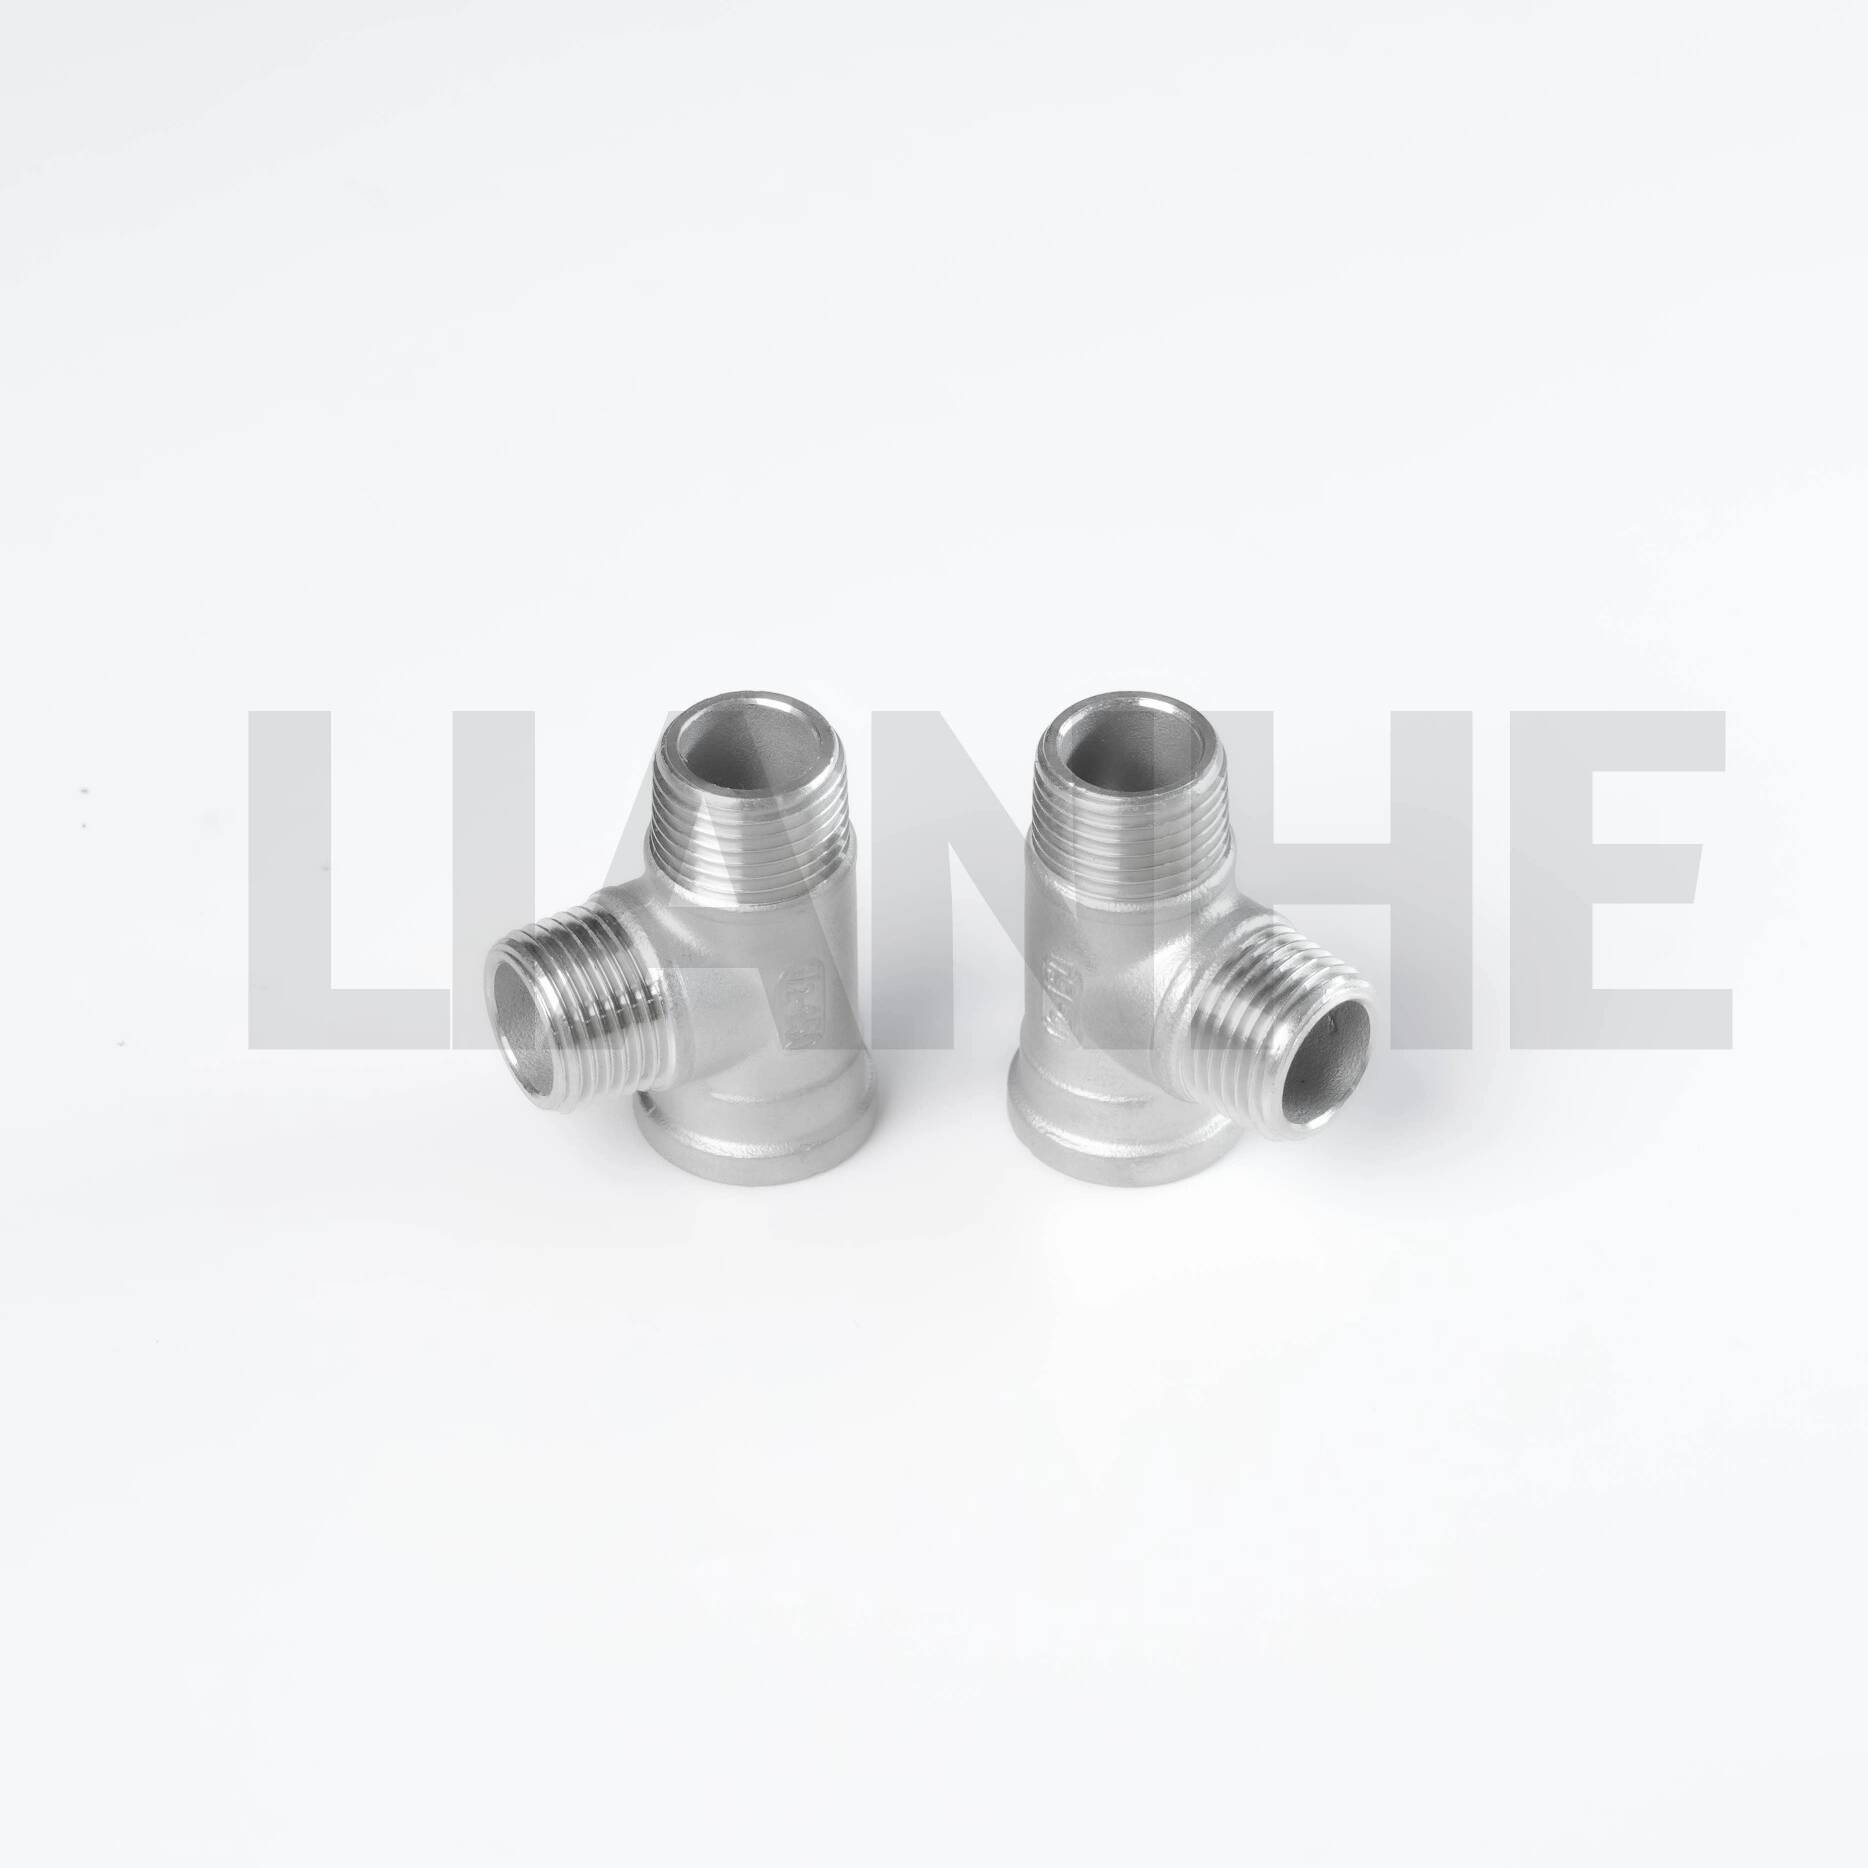
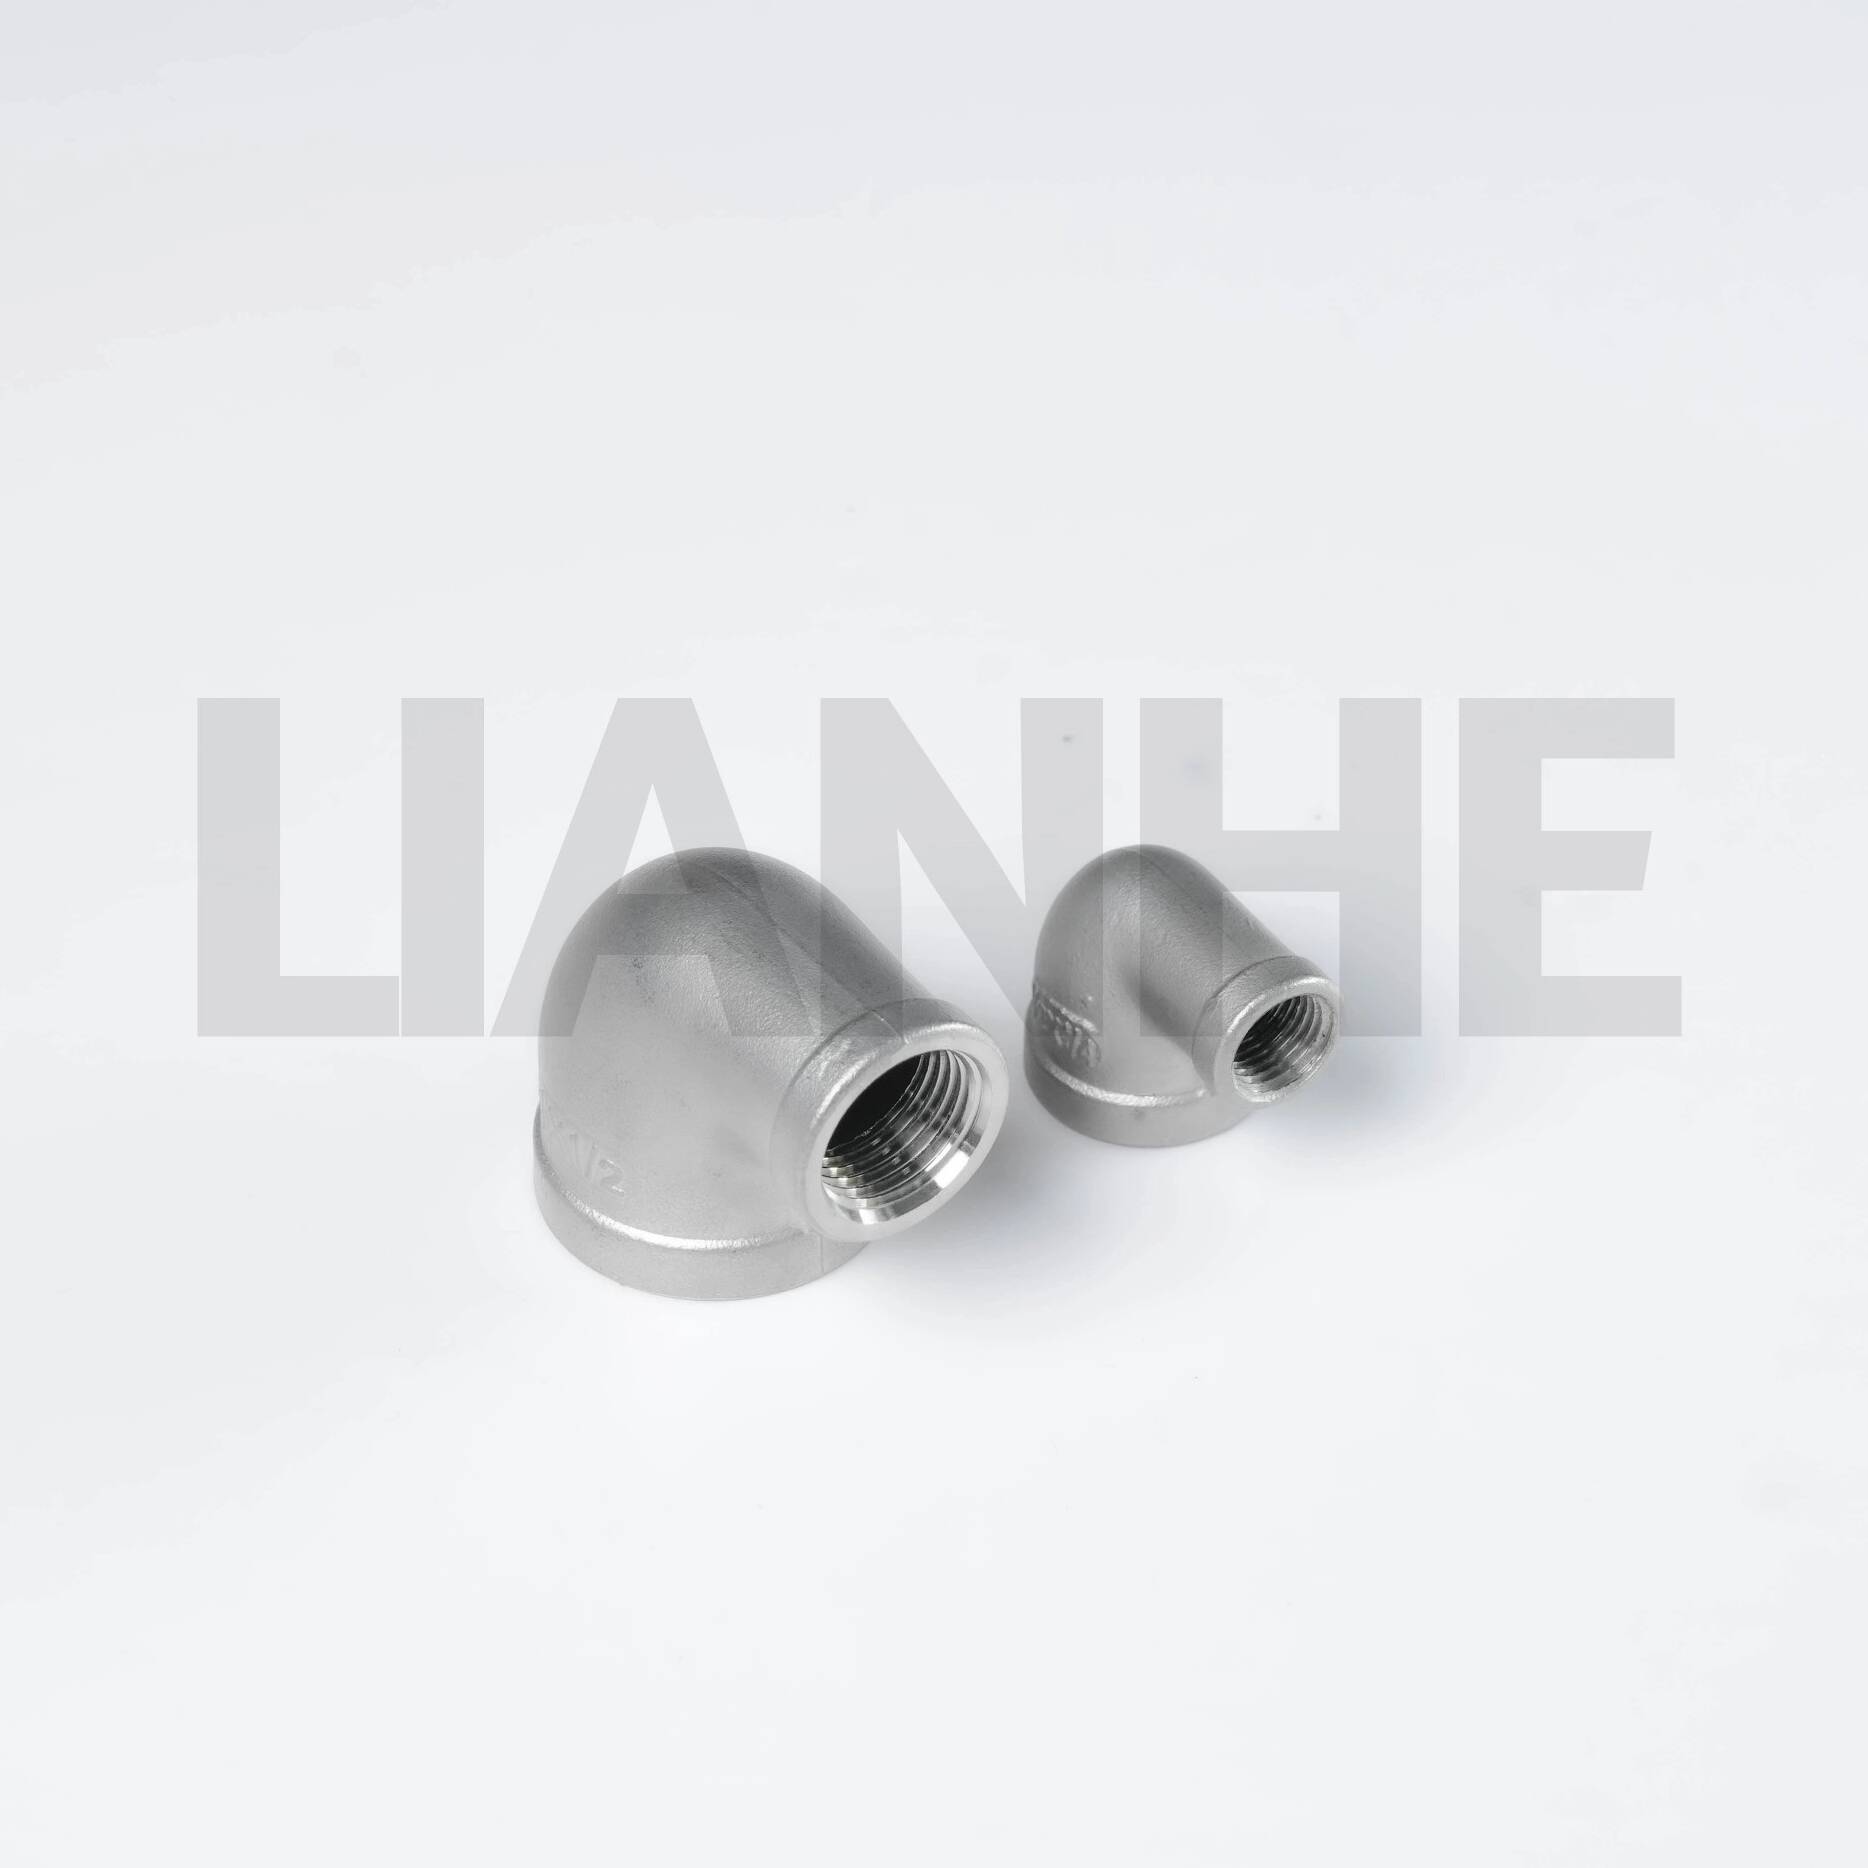
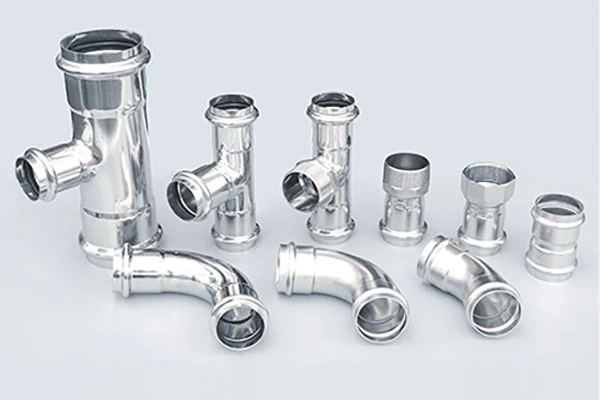
Armbågar, T-stycken, reduktionsanordningar och andra kopplingskonfigurationer tillåter ingenjörer att dra rörledningar runt utrustning, skapa grenledningar och växla mellan rörstorlekar. Standardiserade dimensioner hjälper också entreprenörer att planera prefabricering och installation mer exakt.
3. Vanliga typer av stumsvetsbeslag och deras tillämpningar
Varje beslag utför en specifik funktion. Att välja fel geometri kan skapa installationskonflikter, ändra den avsedda flödesvägen eller kräva dyra modifieringar under konstruktionen.
| Monteringstyp | Primär funktion | Viktiga val överväganden |
|---|---|---|
| 90-graders armbåge | Ändrar flödesriktningen med 90 grader. | Lång eller kort radie, rörstorlek, väggtjocklek och tillgängligt utrymme. |
| 45 graders armbåge | Ändrar riktning mer gradvis. | Erforderlig vinkel, mått från mitt till ände och layoutgeometri. |
| Lika tee | Skapar en gren med samma nominella storlek som körningen. | Drift- och grendimensioner, flödeskrav och förstärkningsöverväganden. |
| Reducerande t-shirt | Skapar en gren som är mindre än huvudledningen. | Körstorlek, grenstorlek och tillämpliga designkrav. |
| Koncentrisk reducering | Kopplar ihop olika rörstorlekar längs en gemensam mittlinje. | Stora ändar, små storlekar, övergångslängd och orientering. |
| Excentrisk reducering | Kopplar ihop olika storlekar med en förskjuten mittlinje. | Horisontell eller vertikal orientering, dränering och luftfickor. |
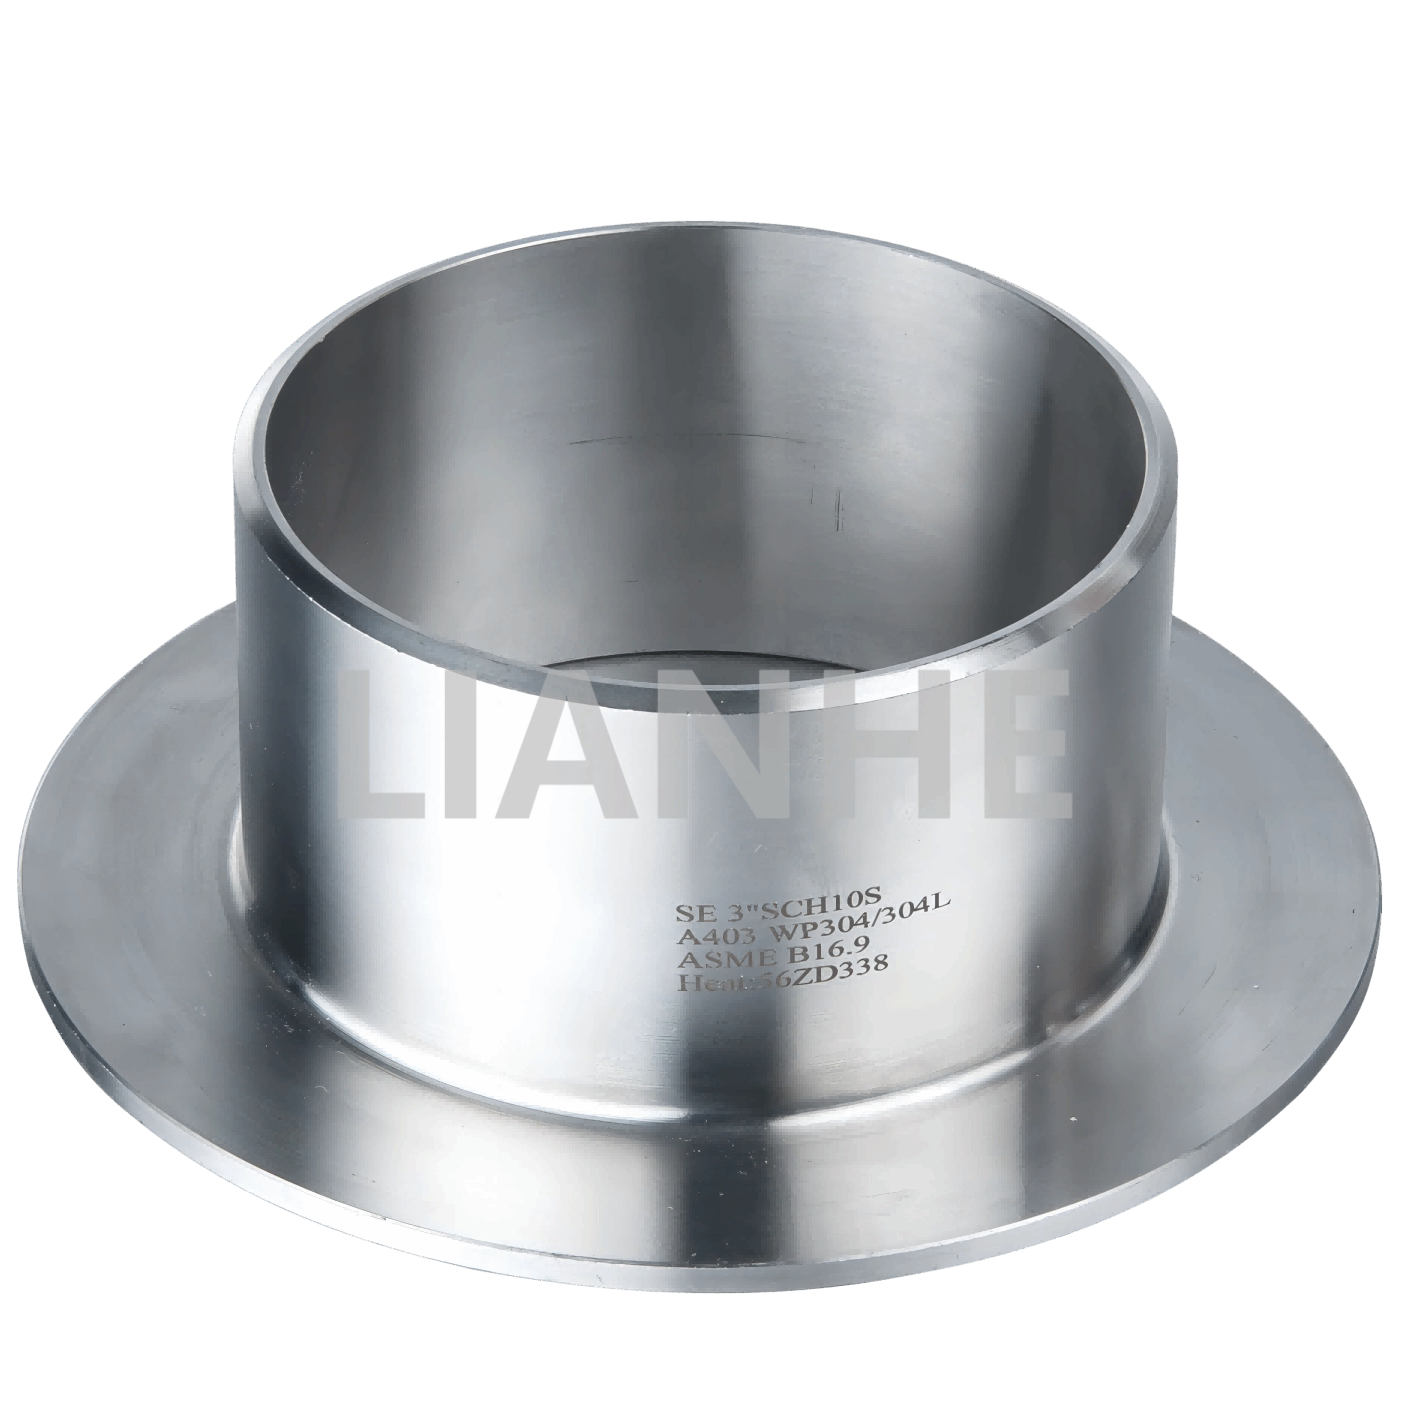
| Rörlock | Stänger slutet av en pipeline. | Storlek, material, väggtjocklek och framtida åtkomstkrav. |
| Kors eller specialpassning | Skapar flera grenanslutningar där designen tillåter det. | Grengeometri, spänningsanalys, dimensionskrav och tillämplig kod. |
Armbågar med lång radie används ofta när en mjukare riktningsändring är att föredra, medan armbågar med kort radie kan passa kompakta layouter där designen tillåter dem. Koncentriska och excentriska reducerare tjänar olika layoutbehov och bör inte behandlas som utbytbara.
Till exempel kan en excentrisk reducering i en horisontell linje hjälpa till att undvika en oönskad hög eller låg punkt när den installeras i rätt riktning. Lämpligt arrangemang beror på vätska, flödesriktning, pumpkonfiguration, dräneringskrav och projektritningar.
4. Hur man väljer rätt material för stumsvetsbeslag
Materialvalet påverkar direkt korrosionsbeständighet, styrka, temperaturlämplighet, tillverkningskrav och livscykelkostnad. Den billigaste monteringen är inte nödvändigtvis det mest ekonomiska valet om det kräver ett för tidigt utbyte eller introducerar kompatibilitetsproblem.
| Materialkategori | Vanliga specifikationsexempel | Typiska överväganden |
|---|---|---|
| Kolstål | ASTM A234 WPB | Vanliga industriella rörtillämpningar; korrosionsskydd kan vara nödvändigt. |
| Kolstål med låg temperatur | ASTM A420 WPL6 | Applikationer som kräver specificerad seghet vid låg temperatur. |
| Legerat stål | Tillämpliga ASTM A234-kvaliteter, såsom WP11 eller WP22 | Utvalda högtemperatur- eller specialiserade serviceförhållanden. |
| Austenitiskt rostfritt stål | ASTM A403 WP304/304L eller WP316/316L | Korrosionsbeständighet i lämpliga miljöer; betygsval beror på media och förutsättningar. |
| Duplex rostfritt stål | Tillämpliga ASTM A815-klasser | Tillämpningar som kräver en kombination av styrka och korrosionsbeständighet. |
| Nickellegeringar | Tillämpliga ASTM B366-klasser | Specialiserade korrosiva, högtemperatur- eller på annat sätt krävande miljöer. |
Utvärdera den faktiska tjänstemiljön
Innan man bekräftar ett material bör ingenjörer överväga vätskesammansättningen, drifts- och designtemperaturer, tryck, korrosionsmekanismer, möjliga föroreningar och rengöringskemikalier. Rostfritt stål är till exempel inte universellt resistent mot alla frätande medier. Kloridkoncentration, temperatur och andra förhållanden kan avsevärt påverka dess prestanda.
Bekräfta materialspårbarhet
För kritiska industriella projekt kan köpare kräva materialtestcertifikat, värme- eller partiidentifiering, kemisk sammansättning, mekaniska testresultat och inspektionsdokumentation. Kraven varierar beroende på materialspecifikation, projektspecifikation och styrande kod.
Köpare bör bekräfta den exakta kvaliteten och tillämplig materialstandard snarare än att förlita sig på beskrivningar som "rostfritt stål" eller "höghållfast legering". Dessa breda termer ger inte tillräckligt med information för att fastställa lämplighet.
5. Mått, väggtjocklek och standarder
Dimensionskompatibilitet är en av de vanligaste orsakerna till problem som kan undvikas vid rörpassning. Även en beslag gjord av rätt material kan vara olämplig om dess nominella storlek, ytterdiameter, väggtjocklek eller ändmått inte stämmer överens med designen.
Förstå ASME B16.9
ASME B16.9 täcker övergripande dimensioner, toleranser, betyg, testning och märkning för fabrikstillverkade stumsvetskopplingar i storlekarna NPS 1/2 till NPS 48, eller DN 15 till DN 1200. Det är en vanlig referens för standardiserade industrirörkomponenter.
Standarden ska inte förväxlas med en fullständig materialspecifikation eller en ersättning för design av rörsystem. Materialkrav, svetsprocedurer, servicelämplighet och andra projektförpliktelser måste hanteras genom tillämpliga materialstandarder, rörledningskoder och projektdokument.
Matcha väggtjockleken
Rörschema används vanligtvis för att identifiera väggtjocklek i standardiserade rörsystem. Men samma nominella rörstorlek kan ha olika väggtjocklekar beroende på dess schema. Köpare måste därför bekräfta de faktiska erforderliga dimensionerna och se till att kopplingen är lämplig för det passande röret.
Bekräfta svetsändarna
Stumsvetsbeslag kräver i allmänhet förberedda ändar som är lämpliga för den specificerade svetsproceduren. Ändförberedelse, fasgeometri, rotöppning och inriktning bör följa tillämplig standard, godkänd svetsprocedur och tekniska krav.
6. Hur man väljer rätt stumsvetskopplingar för ditt projekt
En strukturerad urvalsprocess hjälper till att förhindra felaktiga beställningar, försenad installation och oplanerade materialbyten. Börja med de tekniska kraven och verifiera sedan leverantörens förmåga att tillverka och dokumentera de angivna produkterna.
Steg 1: Definiera driftsvillkoren
Registrera konstruktionstryck, driftstemperatur, vätske- eller gassammansättning, korrosionsöverväganden och relevant projektkod. Dessa villkor fastställer gränserna för material- och komponentval.
Steg 2: Identifiera passningsgeometrin
Ange om du behöver en armbåge, t-shirt, reducering, keps eller annan konfiguration. Inkludera vinkel, radie, grenarrangemang och eventuella orienteringskrav som visas i de godkända ritningarna.
Steg 3: Bekräfta den fullständiga specifikationen
Ange nominell storlek, schema eller väggtjocklek, materialkvalitet, tillämplig tillverkningsstandard och slutförberedelse. Om icke-standardmått behövs, skicka in ritningar med tydligt identifierade toleranser och acceptanskriterier.
Steg 4: Upprätta inspektionskrav
Identifiera vilka register, inspektioner och tester som krävs av projektet. Dessa kan inkludera dimensionell inspektion, materialcertifikat, visuell undersökning, oförstörande undersökning eller andra specificerade verifieringsaktiviteter. Alla tester gäller inte varje koppling, och testning bör överenskommas före produktion.
Steg 5: Granska det kompletta kommersiella erbjudandet
Jämför offerter med samma tekniska specifikation. Bekräfta kvantitet, måttenhet, produktionsledtid, förpackning, fraktarrangemang, dokumentkrav och procedurer för hantering av produkter som inte uppfyller kraven.
- Använd godkända ritningar i stället för att förlita sig enbart på produktnamn.
- Förtydliga eventuella skillnader mellan den begärda specifikationen och det föreslagna alternativet.
- Begär bekräftelse på exakt materialkvalitet och dimensionsstandard.
- Kom överens om krav på besiktning och dokumentation innan du lägger beställningen.
- Utvärdera den totala projektkostnaden, inklusive omarbetnings-, leverans- och utbytesrisker.
7. Kvalitetskontroll och svetsöverväganden
Pålitliga stumsvetsbeslag kräver mer än korrekt märkning. Tillverkningskonsistens, materialverifiering, dimensionsnoggrannhet, yttillstånd och lämplig inspektion bidrar alla till produktkvaliteten.
Dimensionell inspektion
Kritiska mått kan inkludera ytterdiameter, väggtjocklek, mått från mitt till ände, total längd, grengeometri och ändförberedelse. Inspektionskriterierna bör följa tillämplig produktstandard och inköpsspecifikation.
Materialverifiering
Materialidentifiering och dokumentation hjälper till att bekräfta att medföljande beslag motsvarar den specificerade kvaliteten. Om det krävs av projektet kan ytterligare verifieringsmetoder användas för att fastställa legeringsidentitet eller spårbarhet. Inspektionsplanen bör definiera metod, täckning och acceptanskriterier.
Yt- och tillverkningsinspektion
Beslag bör kontrolleras för oacceptabla ytdefekter, deformation, skador och andra förhållanden som kan påverka efterlevnad eller installation. Tillverkningsmetoder kan variera beroende på beslagstyp, dimensioner, material och tillämpliga specifikationer.
Svets- och installationskontroller
Före svetsning bör personalen verifiera materialkompatibilitet, montering, renhet, inriktning och godkänd svetsning. Värmetillförsel, interpasstemperatur, förvärmning och eftersvetsvärmebehandling kan kräva kontroll beroende på material, tjocklek, serviceförhållanden och reglerande kod.
Inspektionsmetoder såsom visuell testning, radiografisk testning, ultraljudstestning, magnetisk partikeltestning eller vätskegenomträngningstestning kan specificeras enligt applikationen. Metoden och omfattningen av undersökningen bör bestämmas av tillämplig kod och projektkrav snarare än att antas vara identisk för alla beslag.
8. Vanliga inköps- och installationsproblem
Beställning av endast nominell storlek
Två beslag med samma nominella storlek kan skilja sig åt i material, schema, geometri eller standard. En ofullständig köpbeskrivning ökar risken för att få en komponent som inte kan installeras som avsett. Lämna alltid en fullständig teknisk specifikation.
Att välja material endast baserat på pris
En billigare kvalitet kanske inte ger erforderlig korrosionsbeständighet, temperaturförmåga eller mekaniska egenskaper. Jämför hela materialspecifikationen och kontrollera dess lämplighet för designförhållandena innan du överväger priset.
Ignorera toleranser och montering
Dimensionsfel kan komplicera uppriktningen, öka tillverkningstiden och påverka svetskvaliteten. Verifiera passningsdimensioner och toleranser före tillverkning, speciellt för prefabricerade rörspolar eller system med begränsat installationsutrymme.
Lämna dokumentation till slutet
Saknade certifikat eller otydlig spårbarhet kan försena inspektion och projektacceptans. Upprätta dokumentationskrav vid offertstadiet och bekräfta att dokumenten kommer att identifiera de levererade produkterna och relevanta materialpartier.
Underlåtenhet att skydda produkter under leverans
Fukt, förorening, stötar och dåliga förvaringsförhållanden kan skada beslag eller påverka deras skick före installation. Ange lämpliga metoder för förpackning, identifiering, hantering och lagring baserat på materialet och transportmiljön.
9. En praktisk inköpschecklista för stumsvetsbeslag
Innan du skickar en offertförfrågan, förbered informationen nedan. En komplett förfrågan gör det möjligt för leverantörer att bedöma kraven mer exakt och hjälper köpare att jämföra erbjudanden på motsvarande basis.
- Produkttyp:Armbåge, tee, reducering, keps eller annan specificerad passform.
- Mått:Nominell rörstorlek, DN- eller NPS-beteckning och erforderlig geometri.
- Väggtjocklek:Rörschema eller specificerad minsta väggtjocklek.
- Material:Exakt materialspecifikation och kvalitet.
- Tillverkningsstandard:Tillämpliga ASME, ASTM, EN eller andra projektspecifika krav.
- Driftförhållanden:Konstruktionstryck, temperatur, vätskeservice och korrosionsöverväganden.
- Slutförberedelser:Erforderlig svetsändskonfiguration och tillämplig standard.
- Kvantitet:Antal stycken för varje storlek och passform.
- Kvalitetsdokument:Certifikat, inspektionsprotokoll, testrapporter och spårbarhetskrav.
- Leverans:Obligatoriskt leveransdatum, destination, förpackning och leveransvillkor.
- Särskilda krav:Ritningar, ytterligare toleranser, märkning eller projektspecifika acceptanskriterier.
Att tillhandahålla denna information i början minskar förtydligandecyklerna och gör det lättare att identifiera skillnader mellan leverantörsofferter. Om någon teknisk detalj fortfarande är osäker, låt den ansvariga röringenjören bekräfta det innan beställningen slutförs.
10. Vanliga frågor om stumsvetsbeslag
1. Vad används stumsvetsbeslag huvudsakligen till?
De kopplar samman rörsektioner, ändrar flödesriktning, skapar grenanslutningar, övergår mellan rörstorlekar och stänger rörändar. De används ofta i industriella processrör, energianläggningar, kemiska anläggningar, vattenbehandlingssystem och andra applikationer som kräver permanenta svetsade anslutningar.
2. Vad är skillnaden mellan stumsvets och gängade beslag?
Stumsvetskopplingar ansluter till rörändar genom svetsning, medan gängade kopplingar ansluter genom passande gängor. Stumsvetsanslutningar föredras ofta i applikationer där permanenta fogar och en kontinuerlig inre flödesväg är viktiga. Gängade beslag kan vara användbara i lämpliga mindre hål eller servicespecifika applikationer. Lämplig anslutning beror på designkoden och driftsförhållandena.
3. Vilken standard används vanligtvis för stumsvetsbeslag?
ASME B16.9 används flitigt för fabrikstillverkade stumsvetskopplingar. Den tar upp dimensioner, toleranser, betyg, testning och märkning inom dess omfattning. Tillämplig materialspecifikation och rörledningskod måste också bekräftas för projektet.
4. Hur väljer jag rätt materialkvalitet?
Tänk på vätskesammansättning, designtryck, temperatur, korrosionsmekanismer, mekaniska krav och tillämplig kod. Bekräfta den exakta materialspecifikationen och kvaliteten med ansvarig ingenjör istället för att förlita sig på en allmän beskrivning som kolstål eller rostfritt stål.
5. Måste kopplingens väggtjocklek matcha röret?
Armaturen måste uppfylla tillämpliga design- och dimensionskrav och vara kompatibel med det anslutna röret. Köpare bör specificera det erforderliga schemat eller väggtjockleken och verifiera slutdimensioner och svetsförberedelser. Eventuell tillåten missmatchning måste åtgärdas enligt godkänd konstruktion och svetskrav.
6. Vilka dokument ska jag begära från en leverantör?
Beroende på projektet kan dokumenten innehålla materialtestcertifikat, dimensionsinspektionsregister, produktidentifikation och spårbarhetsinformation, tillämplig överensstämmelsedokumentation och specificerade oförstörande undersökningar eller testrapporter. Kom överens om de nödvändiga dokumenten före produktion eller leverans.
7. Kan stumsvetsbeslag anpassas?
Vissa tillverkare kan leverera beslag med överenskomna icke-standardiserade dimensioner, material eller projektspecifika krav, beroende på tillverkningskapacitet och tillämpliga koder. Tillhandahåll ritningar, materialkrav, toleranser, kvantiteter och inspektionskriterier så att leverantören kan bedöma genomförbarheten. Anpassade produkter ska inte antas uppfylla en standard i alla avseenden om inte kraven har verifierats.
8. Hur kan jag minska den totala kostnaden för att köpa stumsvetsbeslag?
Minska kostnader som kan undvikas genom att utfärda kompletta specifikationer, konsolidera kompatibla beställningar, planera leveransscheman, kontrollera leverantörsdokumentation och förhindra dimensions- eller materialfel. Utvärdera kvalitet, leveranssäkerhet och potentiell omarbetning tillsammans med det angivna enhetspriset.
Hitta rätt stumsvetsbeslag för ditt projekt
Att välja lämpliga stumsvetsbeslag kräver noggrann uppmärksamhet på materialkvaliteter, dimensioner, tillämpliga standarder, svetskrav och driftsförhållanden. Att arbeta med en leverantör som förstår dessa krav kan hjälpa till att effektivisera inköp, förbättra specifikationernas tydlighet och stödja mer tillförlitligt projektutförande.
Wenzhou Lianhe Valve Fitting Co., Ltdär en potentiell inköpspartner för köpare som utvärderar industriella ventilkopplingar och röranslutningskomponenter. När du diskuterar dina krav, ange avsedd användning, beslagstyp, storlek, materialkvalitet, tillämplig standard, kvantitet och eventuell projektspecifik dokumentation för att skapa en tydlig grund för offert.
Letar du efter stumsvetsbeslag för ett kommande industriprojekt?Kontakta ossför att diskutera dina produktkrav, tekniska specifikationer och inköpsbehov med Wenzhou Lianhe Valve Fitting Co., Ltd.